Ausstattung
Maschinenpark und Messtechnik
Fünfzehn CNC-Bearbeitungszentren, alle neu gekauft. Filtern Sie den Park nach Achszahl und Konfiguration oder prüfen Sie den Bauraum eines Teils direkt gegen unsere Verfahrwege.
Die Werkstatt
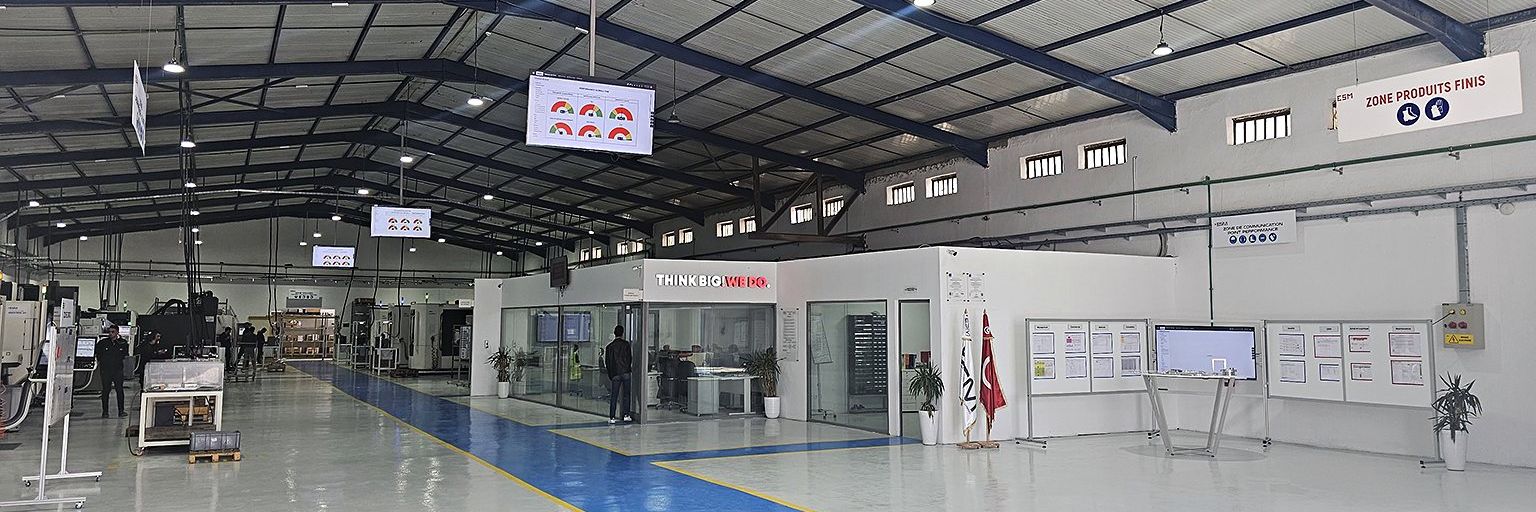
Die Werkstatt in Bildern
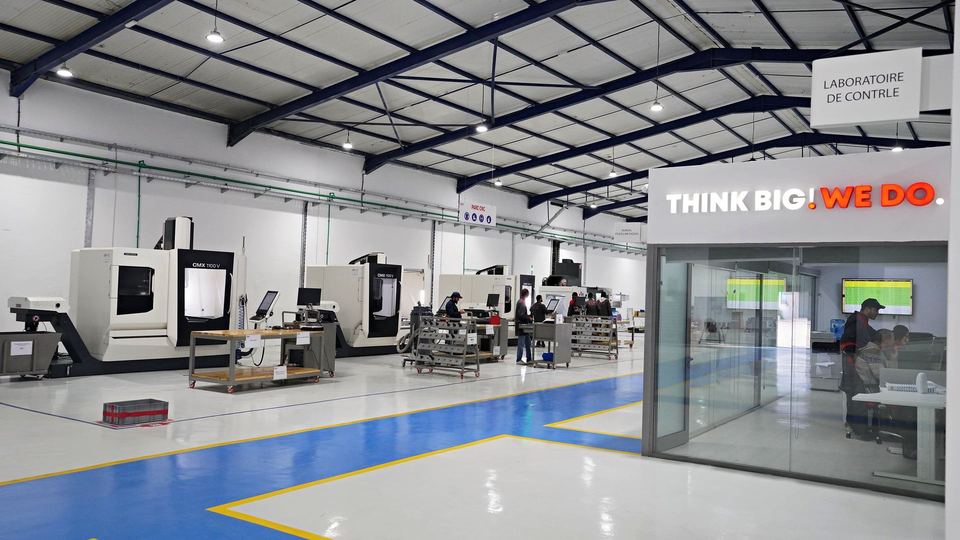
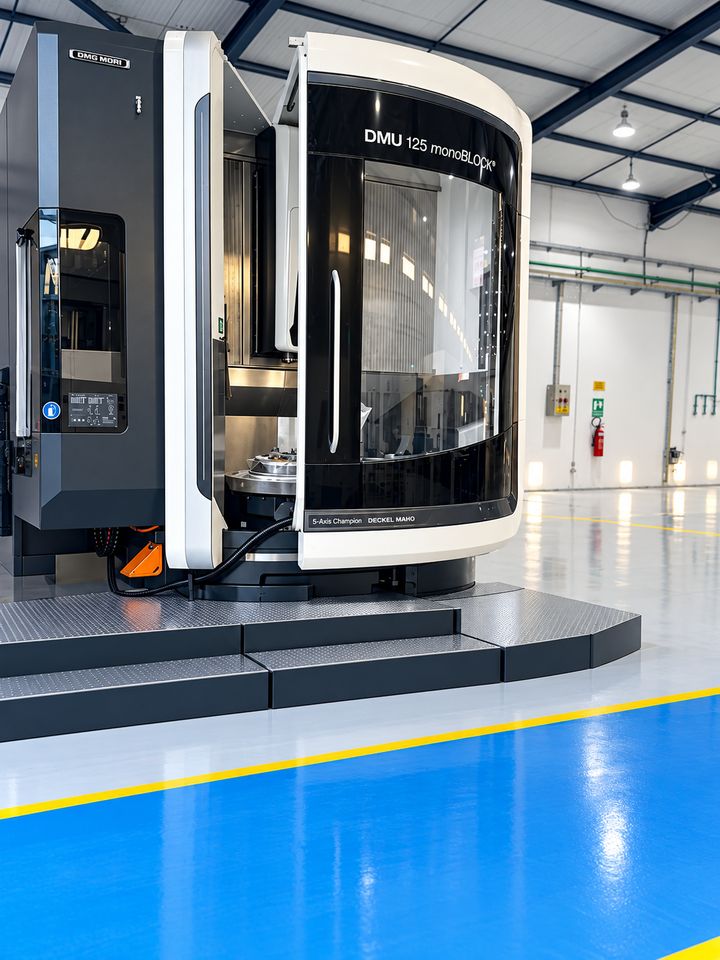
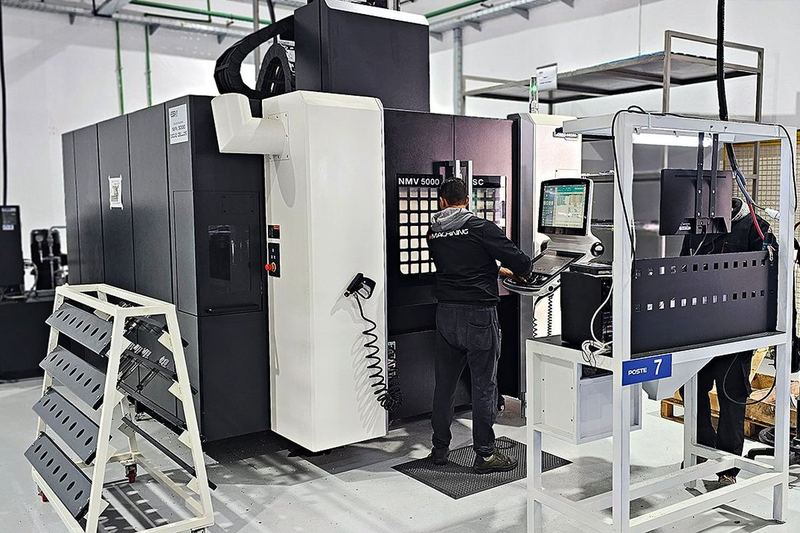
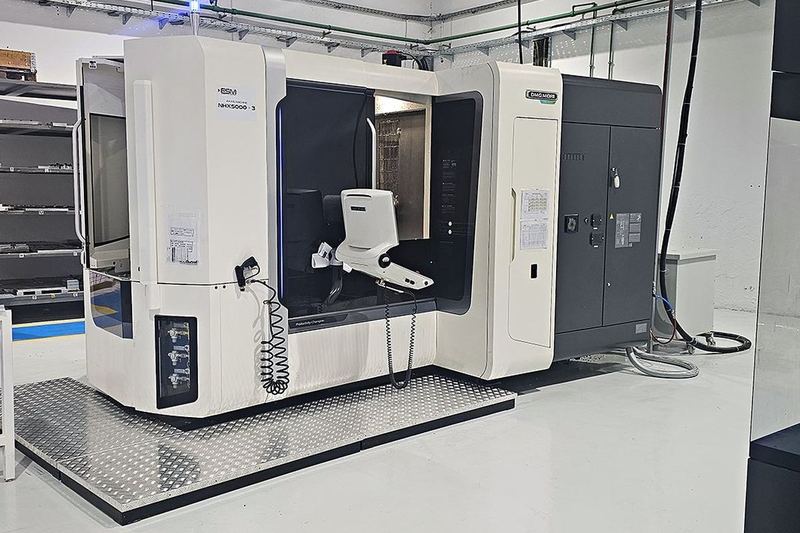
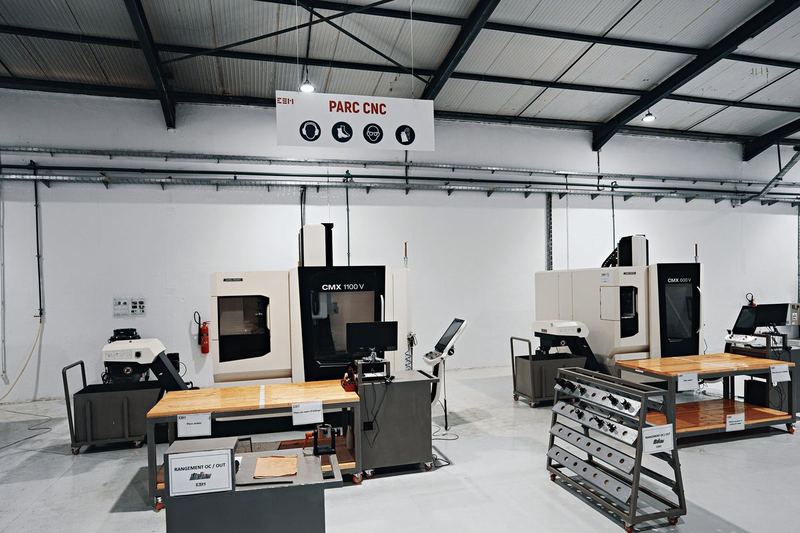
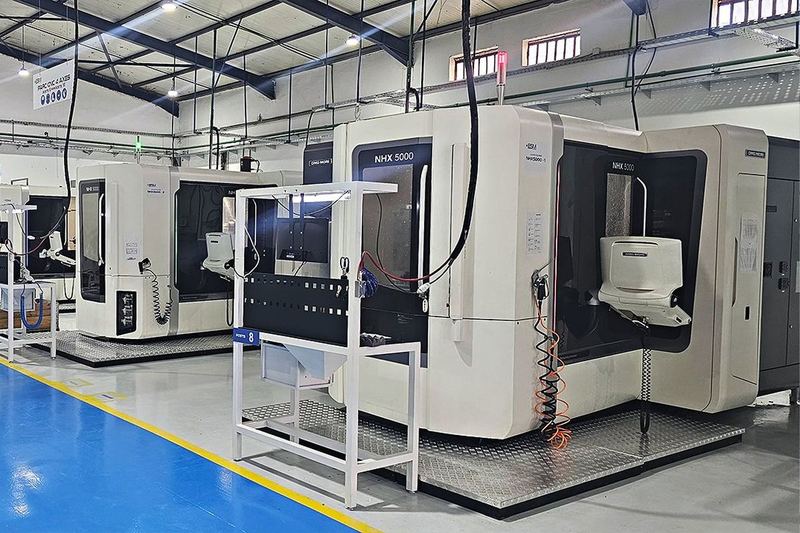
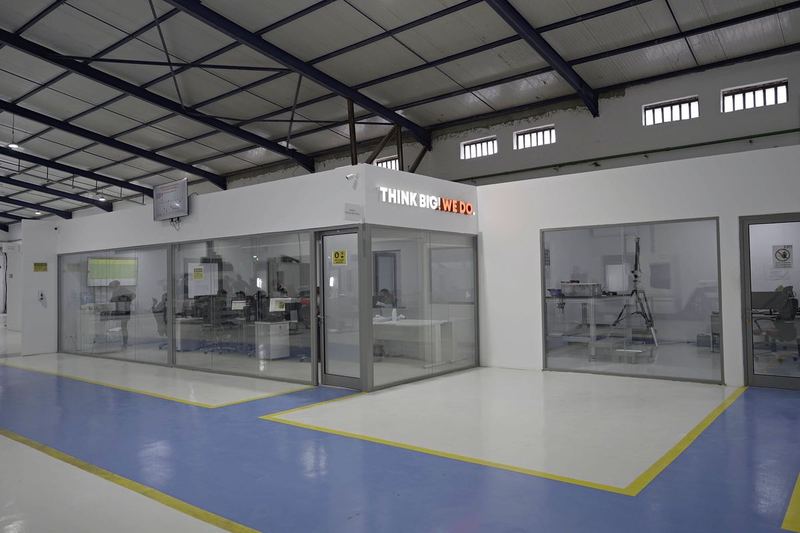
Fünfzehn CNC-Bearbeitungszentren an einem einzigen Standort in Ben Arous, alle neu gekauft, mit dem Prüflabor in derselben Halle.
Maschinen-Explorer
Park filtern
| Hersteller | Modell | Anzahl | Achsen | Bauart | Verfahrweg X | Verfahrweg Y | Verfahrweg Z | Spannung |
|---|---|---|---|---|---|---|---|---|
| DMG MORI | DMU 125 monoBLOCK | 1 | 5 | Vertikal | 1.335 mm | 1.250 mm | 900 mm | Tisch |
| DMG MORI | DMU 95 monoBLOCK | 4 | 5 | Vertikal | 950 mm | 850 mm | 650 mm | 3 Paletten |
| DMG MORI | NMV 5000 | 2 | 5 | Vertikal | 730 mm | 510 mm | 510 mm | Tisch |
| DMG MORI | DMU 50 | 1 | 5 | Vertikal | 650 mm | 520 mm | 475 mm | Tisch |
| DMG MORI | NHX 5000 | 3 | 4 | Horizontal | 730 mm | 730 mm | 880 mm | Palettenwechsler |
| DMG MORI | CMX 1100 V | 2 | 3 | Vertikal | 1.100 mm | 560 mm | 510 mm | Tisch |
| DMG MORI | CMX 600 V | 1 | 3 | Vertikal | 600 mm | auf Anfrage | auf Anfrage | Tisch |
| HAAS | VF-3 YT | 1 | 3 | Vertikal | 1.050 mm | auf Anfrage | auf Anfrage | Tisch |
Die Verfahrwege sind nominale Maschinenverfahrwege, keine garantierten Bauräume — der nutzbare Bauraum hängt von Spannmitteln, Werkzeuglänge und Anstellwinkeln ab. Die übrigen Verfahrwege werden mit der technischen Prüfung Ihrer Anfrage bestätigt.
Spindeln
12.000 min⁻¹ auf den 3-Achs-Zentren. Hochgeschwindigkeitsspindeln mit 20.000 min⁻¹ und 22 kW auf den 4- und 5-Achs-Zentren, ausgelegt für Strukturbauteile. 24.000 min⁻¹ auf der DMU 125 monoBLOCK.
Hochdruckkühlung
Jede Maschine hat eine Hochdruck-Innenkühlung durch die Spindel, mit 80 bar auf den 4- und 5-Achs-Zentren. Sie macht aus tiefen Taschen und langen Werkzeugen in Aluminium eine Produktionsoperation statt eines Kampfes.
Messtaster
Jede Maschine verfügt über Werkstück- und Werkzeugmesstaster — Renishaw- und Heidenhain-Taster mit Laser-Werkzeugvermessung. Aufspannungen werden gemessen statt geschätzt, der Werkzeugzustand wird im Zyklus geprüft.
Alter des Parks
Zehn der fünfzehn Bearbeitungszentren wurden in den letzten zwei Jahren installiert. Spindel-, Kühlmittel- und Messtasterdaten gemäß Angabe der Betriebsleitung.
Bauraumprüfung
Passt mein Teil?
Geben Sie den Hüllquader Ihres Fertigteils ein. Wir zeigen, welche Zentren die passenden Verfahrwege haben. Nur als Anhaltspunkt — schicken Sie die Zeichnung für eine verbindliche Antwort.
Auf jeder Achse wird ein Freiraum von 20 mm für die Spannmittel berücksichtigt.
Passende Zentren
Messtechnik
Prüflabor
Die Prüfung erfolgt in einem eigenen Prüflabor, getrennt von der Fertigung, durch Mitarbeiter, die nach unserem internen Qualifizierungsverfahren für die Prüfung qualifiziert sind.
Jedes Messmittel ist erfasst, gekennzeichnet und wird nach einem veröffentlichten Plan von externen Dienstleistern kalibriert. Der Kalibrierstatus wird zweimal monatlich vom Qualitätsleiter geprüft.
100 % Einhaltung des Kalibrierplans im ersten Halbjahr 2026, alle erfassten Messmittel konform.
| Ausstattung | Hersteller / Modell | Messbereich | Intervall |
|---|---|---|---|
| Mobiler 3D-Messarm | Hexagon | — | 3 Jahre |
| Höhenmessgerät | Mitutoyo LH-600E | 600 mm | 1 Jahr |
| Messschieber | Mitutoyo | 0–150 / 0–300 / 0–600 mm | 1 Jahr |
| Bügelmessschrauben | Mitutoyo | 0–100 mm | 1 Jahr |
| Innenmessschrauben | Mitutoyo | 12–30 mm | 1 Jahr |
| Tiefenmessschieber | Mitutoyo | 1–150 mm | 1 Jahr |
| Winkelmesser | Mitutoyo | 0–360° | 1 Jahr |
| Messuhren / Innenfeinmessgeräte | Mitutoyo, Kroeplin | 0–20 mm | 1 Jahr |
| Granit-Messplatte | — | — | 1 Jahr |
Die dreidimensionale Messung erfolgt mit einem mobilen Gelenkmessarm. ESM betreibt derzeit keine Portal-Koordinatenmessmaschine; verlangt ein Kunde KMG-Protokolle, wird die Messung über ein qualifiziertes externes Labor abgewickelt und in der technischen Prüfung vereinbart.
Ergänzende Ausstattung
Rund um den CNC-Park
Zuschnitt und Vorbereitung
Ein eigener Sägebereich bereitet Rohlinge und Platten auf Bearbeitungsmaß vor, mit Chargenkennzeichnung aus dem Rohmateriallager.
Konventionelles Drehen und Bohren
Eine konventionelle Drehmaschine und eine Ständerbohrmaschine decken Neben- und Nacharbeitsoperationen ab. CNC-Drehen gehört derzeit nicht zum Park.
Werkzeugvoreinstellung und -verwaltung
Werkzeugvoreinstellgerät, individuelle Werkzeugkennzeichnung, kontrolliertes Nachschleifen und vorbeugende Instandhaltung kritischer Werkzeuge, mit FAI-Freigabe kritischer Vorrichtungen.
Brauchen Sie Spindeldaten, Grenzen der Spannmittel oder einen Termin für eine Abnahme vor Ort?
Unsere Fertigungstechnik beantwortet technische Fragen direkt, ohne Umweg über den Vertrieb.