Équipements
Parc machines et métrologie
Quinze centres d'usinage CNC, tous achetés neufs. Filtrez le parc par nombre d'axes et configuration, ou vérifiez directement l'encombrement d'une pièce par rapport à nos courses.
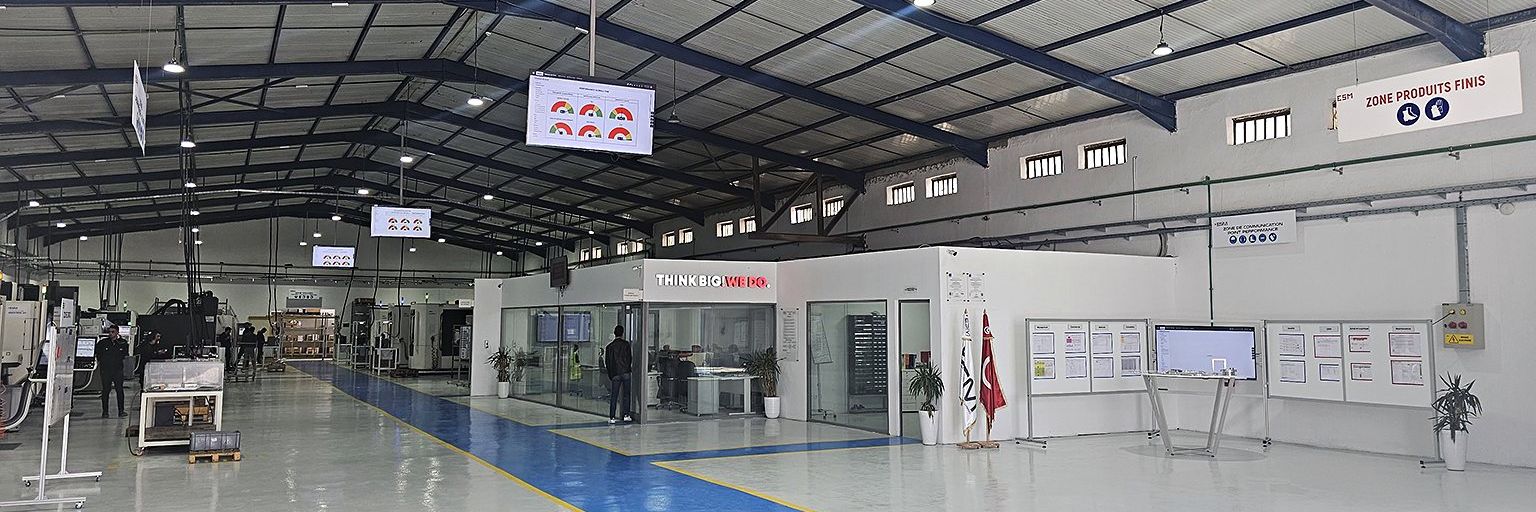
L’atelier
L’atelier en images
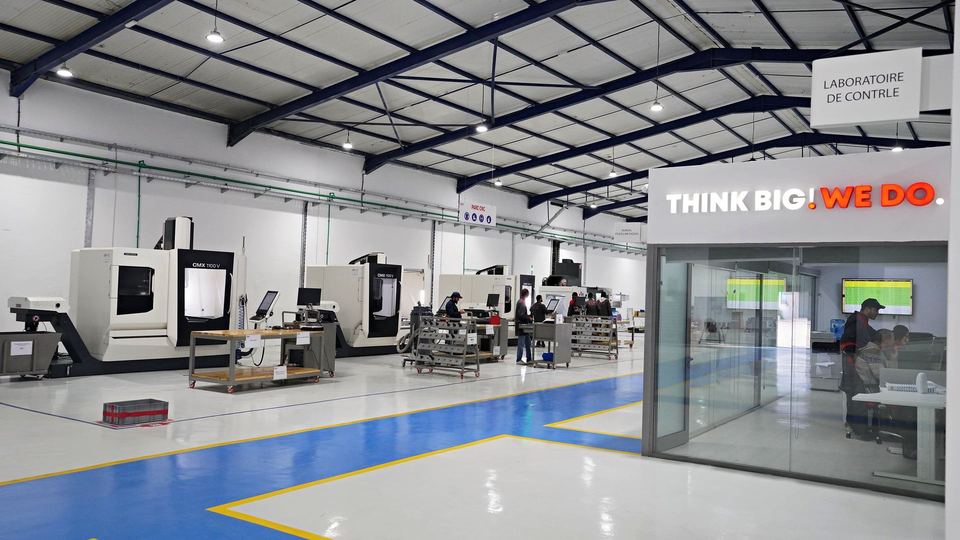
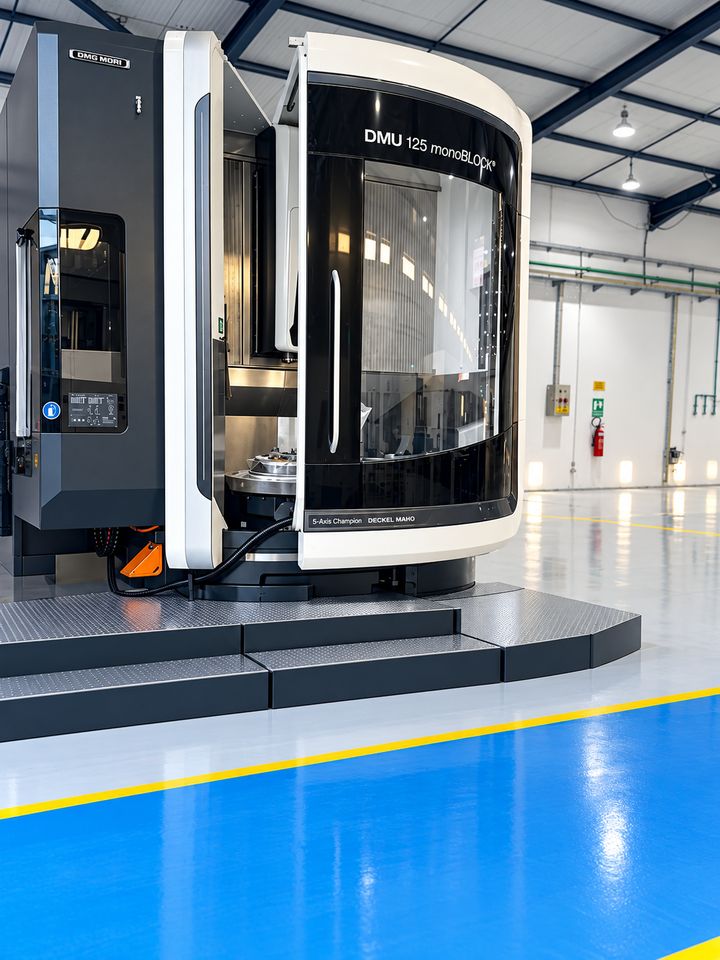
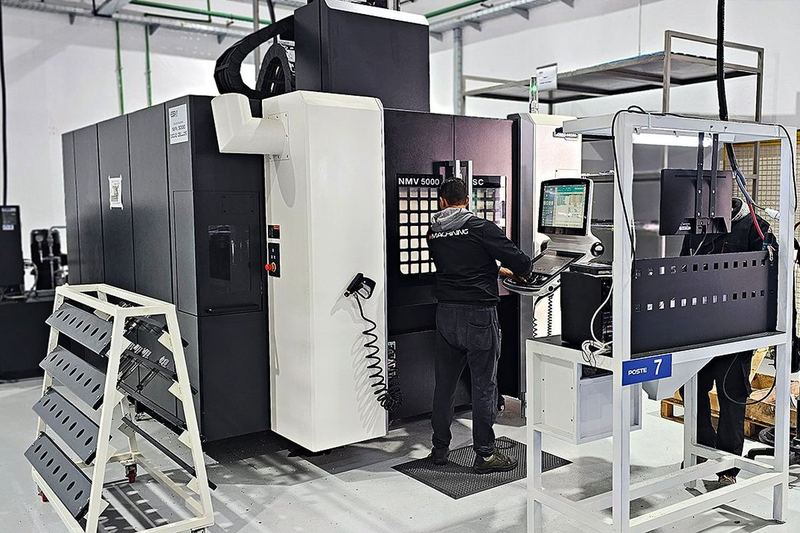
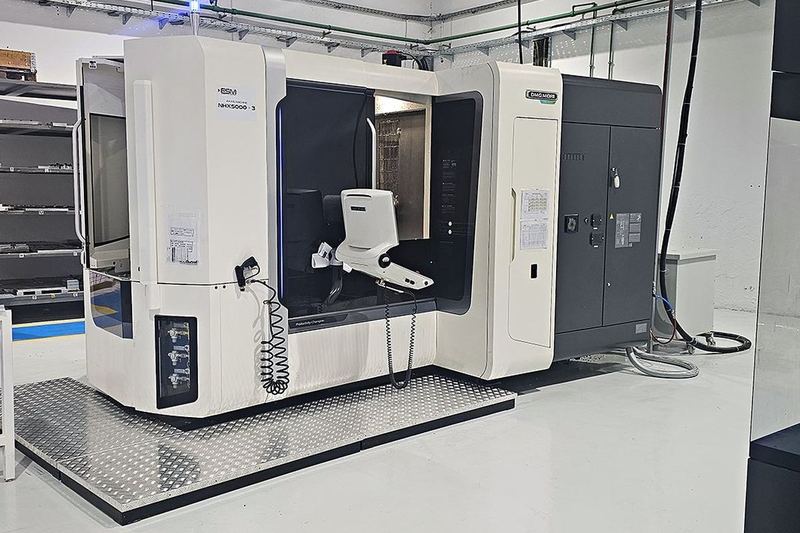
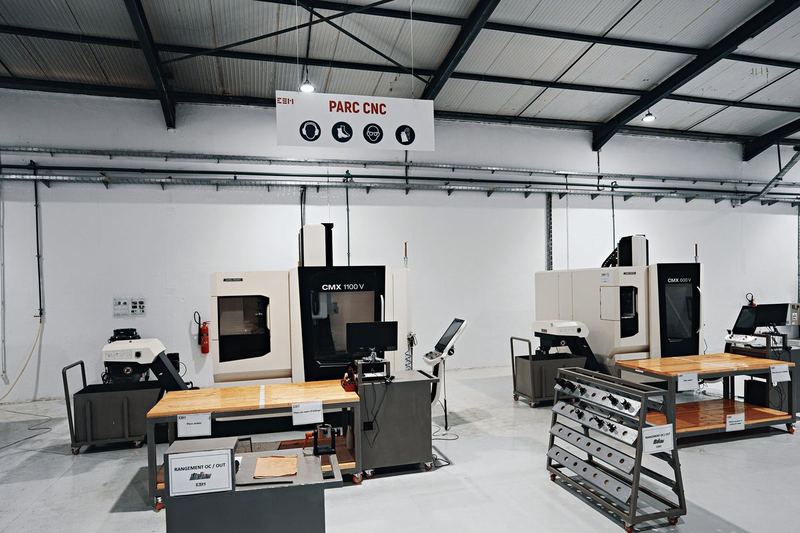
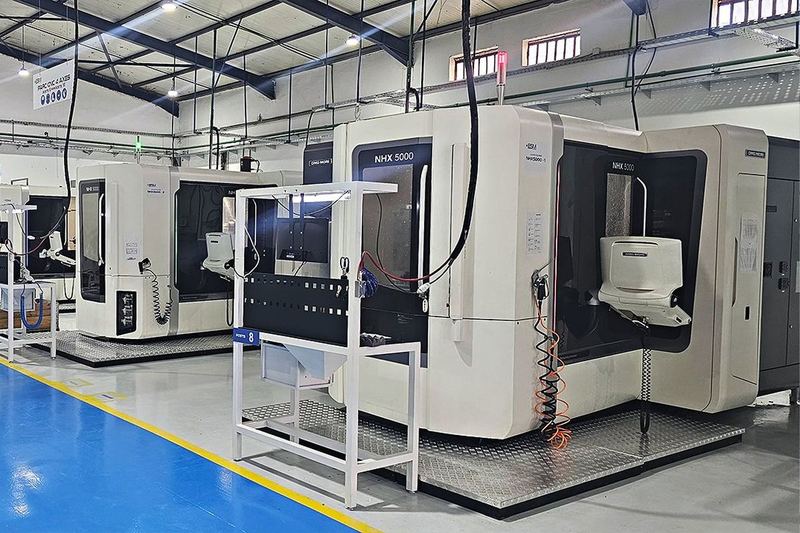
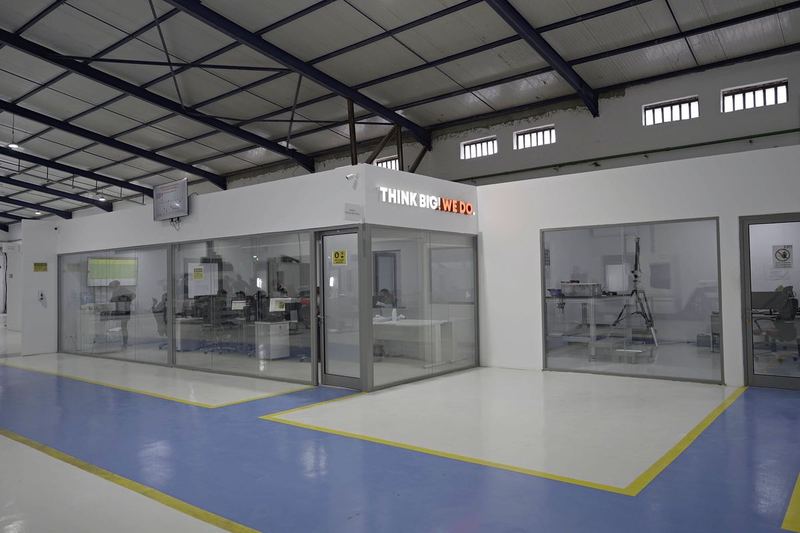
Quinze centres d’usinage CNC sur un seul site à Ben Arous, tous achetés neufs, avec le laboratoire de contrôle dans le même atelier.
Explorateur du parc
Filtrer le parc
| Constructeur | Modèle | Unités | Axes | Configuration | Course X | Course Y | Course Z | Maintien |
|---|---|---|---|---|---|---|---|---|
| DMG MORI | DMU 125 monoBLOCK | 1 | 5 | Vertical | 1 335 mm | 1 250 mm | 900 mm | Table |
| DMG MORI | DMU 95 monoBLOCK | 4 | 5 | Vertical | 950 mm | 850 mm | 650 mm | 3 palettes |
| DMG MORI | NMV 5000 | 2 | 5 | Vertical | 730 mm | 510 mm | 510 mm | Table |
| DMG MORI | DMU 50 | 1 | 5 | Vertical | 650 mm | 520 mm | 475 mm | Table |
| DMG MORI | NHX 5000 | 3 | 4 | Horizontal | 730 mm | 730 mm | 880 mm | Changeur de palettes |
| DMG MORI | CMX 1100 V | 2 | 3 | Vertical | 1 100 mm | 560 mm | 510 mm | Table |
| DMG MORI | CMX 600 V | 1 | 3 | Vertical | 600 mm | sur demande | sur demande | Table |
| HAAS | VF-3 YT | 1 | 3 | Vertical | 1 050 mm | sur demande | sur demande | Table |
Les courses indiquées sont les courses nominales des machines, pas des encombrements de pièces garantis — l'encombrement utile dépend du bridage, de la longueur des outils et des angles d'approche. Les courses restantes sont confirmées lors de la revue technique de votre demande de devis.
Broches
12 000 tr/min sur les centres 3 axes. Broches grande vitesse 20 000 tr/min, 22 kW, sur les centres 4 et 5 axes, spécifiées pour l'aérostructure. 24 000 tr/min sur la DMU 125 monoBLOCK.
Arrosage haute pression
Chaque machine est équipée d'un arrosage haute pression par le centre de broche, à 80 bar sur les centres 4 et 5 axes. C'est ce qui transforme les poches profondes et les outils longs dans l'aluminium en opération de production plutôt qu'en combat.
Palpage
Chaque machine dispose d'un palpage pièce et outil — palpeurs Renishaw et Heidenhain avec réglage d'outils par laser. Les réglages sont mesurés plutôt qu'estimés, et l'état des outils est vérifié en cycle.
Âge du parc
Dix des quinze centres d'usinage ont été installés au cours des deux dernières années. Données de broche, d'arrosage et de palpage telles que déclarées par la direction des opérations.
Vérification de capacité
Ma pièce passe-t-elle ?
Saisissez le parallélépipède englobant de votre pièce finie. Nous vous indiquons quels centres ont les courses pour l'accueillir. À titre indicatif seulement — envoyez le plan pour une vraie réponse.
Une marge de dégagement de 20 mm est appliquée sur chaque axe pour tenir compte du bridage.
Centres compatibles
Métrologie
Laboratoire de contrôle
Le contrôle est réalisé dans un laboratoire de contrôle dédié, séparé de l'atelier d'usinage, par des opérateurs habilités au contrôle selon notre procédure interne de qualification.
Chaque instrument de mesure est enregistré, identifié et étalonné selon un planning publié par des prestataires externes. L'état d'étalonnage est revu deux fois par mois par le Responsable Qualité.
100 % de respect du plan d'étalonnage sur le premier semestre 2026, avec la totalité des équipements enregistrés conformes.
| Équipements | Marque / modèle | Étendue | Périodicité |
|---|---|---|---|
| Bras de mesure 3D portable | Hexagon | — | 3 ans |
| Colonne de mesure | Mitutoyo LH-600E | 600 mm | 1 an |
| Pieds à coulisse | Mitutoyo | 0–150 / 0–300 / 0–600 mm | 1 an |
| Micromètres d'extérieur | Mitutoyo | 0–100 mm | 1 an |
| Micromètres d'intérieur | Mitutoyo | 12–30 mm | 1 an |
| Jauges de profondeur | Mitutoyo | 1–150 mm | 1 an |
| Rapporteurs d'angle | Mitutoyo | 0–360° | 1 an |
| Comparateurs / jauges d'alésage | Mitutoyo, Kroeplin | 0–20 mm | 1 an |
| Marbre en granit | — | — | 1 an |
La mesure tridimensionnelle est réalisée avec un bras articulé portable. ESM n'exploite pas actuellement de machine à mesurer tridimensionnelle à portique ; lorsqu'un client exige un rapport MMT, la mesure est confiée à un laboratoire externe qualifié et convenue lors de la revue technique.
Équipements périphériques
Autour du parc CNC
Débit et préparation
Une zone de sciage dédiée prépare les lopins et les plaques aux dimensions d'usinage, avec l'identification de lot reportée depuis le magasin matière.
Tournage et perçage conventionnels
Un tour conventionnel et une perceuse à colonne couvrent les opérations secondaires et de reprise. Le tournage CNC ne fait pas actuellement partie du parc.
Préréglage et gestion des outils
Banc de préréglage, identification individuelle des outils, réaffûtage maîtrisé et maintenance préventive des outillages critiques, avec validation FAI des montages critiques.
Besoin de données de broche, de limites de montage ou d'un créneau d'inspection à la source ?
Notre équipe d'ingénierie de fabrication répond directement aux questions techniques, sans passer par un filtre commercial.